

Integritas Teknis dalam Pengelasan: Panduan Pabrikan untuk WPS, PQR, dan WPQ dalam Proyek Baja Internasional
1. Landasan : Catatan Kualifikasi Prosedur (PQR)
PQR adalah "bukti ilmiah" bahwa kombinasi spesifik variabel pengelasan menghasilkan sambungan dengan sifat mekanik yang diperlukan. Ini adalah pengujian-satu kali yang melibatkan pengujian destruktif laboratorium (tarik, tekukan, tumbukan, dan-pengetsaan makro).
Di Sunrise, kami menekankan bahwa PQR bukan sekadar selembar kertas namun merupakan catatan "eksperimen pengelasan" tertentu. Jika proyek Anda memerlukan-ketangguhan suhu rendah (misalnya, -20 derajat di musim dingin di Amerika Utara), PQR harus menyertakan pengujian dampak Charpy V-Notch pada suhu spesifik tersebut. Tanpa PQR yang valid, WPS berikutnya secara teknis tidak valid.
2. Instruksi Manual: Spesifikasi Prosedur Pengelasan (WPS)
Jika PQR adalah "bukti", WPS adalah "instruksi manual" untuk tukang las di bengkel. Ini menerjemahkan data-yang telah terbukti di laboratorium menjadi parameter yang dapat ditindaklanjuti: tegangan, arus listrik, kecepatan perjalanan, dan laju aliran gas.
Kegagalan umum dalam perdagangan "{0}}berorientasi produk" adalah menyediakan WPS umum. Namun, mitra yang "berorientasi-teknik" seperti Sunrise memastikan bahwa setiap WPS "telah-memenuhi syarat" atau didukung oleh PQR yang mencakup ketebalan tertentu, tingkat material, dan posisi sambungan proyek.
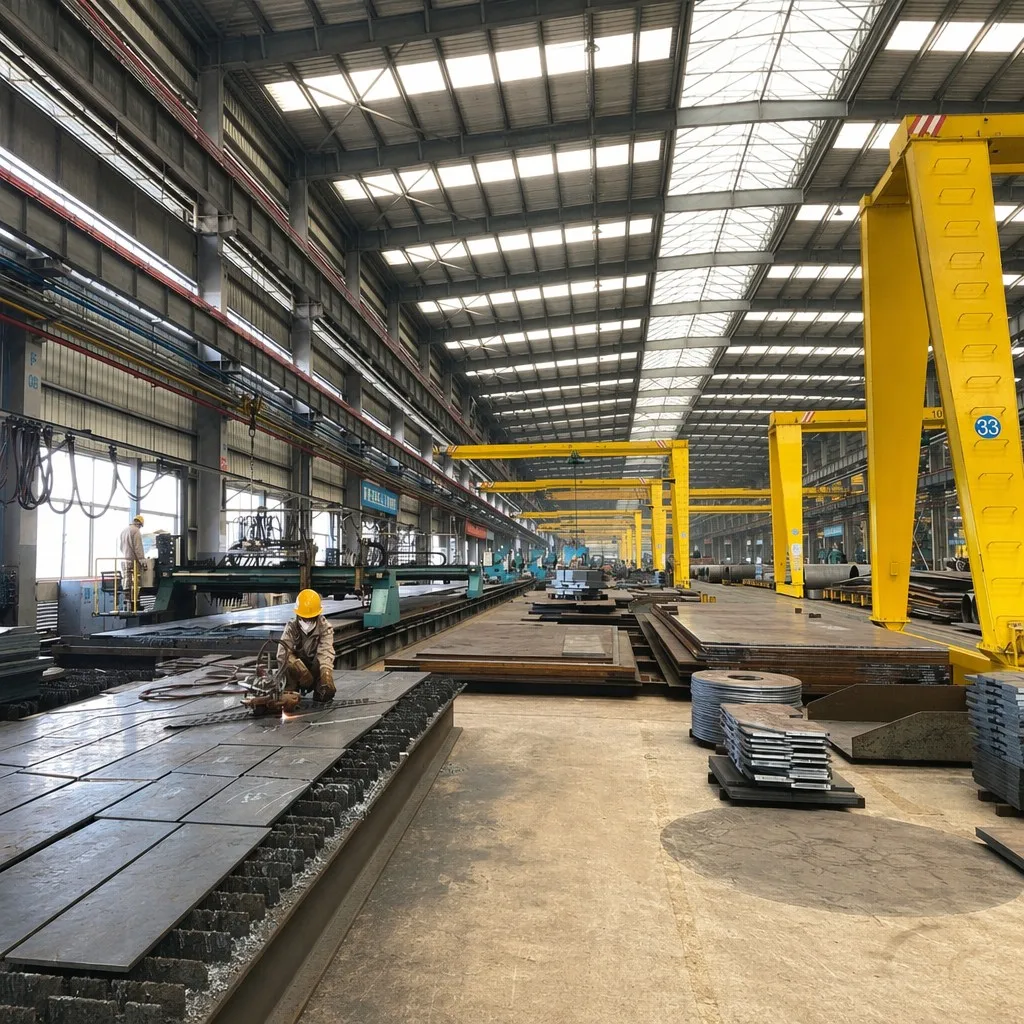
3. Membandingkan Standar Global: AWS vs. EN/ISO
Memahami perbedaan antara sistem Amerika dan Eropa sangat penting bagi kontraktor EPC global.
| Fitur | AWS D1.1 (Amerika Utara) | EN ISO 15614 / EN 1090-2 (Eropa) |
|---|---|---|
| Filsafat | Prosedur prakualifikasi diperbolehkan untuk sambungan standar. | Semua prosedur harus memenuhi syarat dengan pengujian. |
| Pengelompokan Bahan | Grup I hingga IV (sesuai ASTM). | Grup 1 hingga 11 (sesuai ISO/TR 15608). |
| Pengujian Dampak | Diperlukan hanya jika ditentukan oleh teknisi. | Seringkali wajib untuk kelas eksekusi EXC3. |
| Persyaratan NDT | Visual + UT/RT berdasarkan jenis stres. | NDT berbasis{0}}persentase yang ditautkan ke Kelas Eksekusi. |
4. Kualifikasi Kinerja Tukang Las (WPQ)
Pilar terakhir adalah unsur kemanusiaan. WPQ membuktikan bahwa seorang tukang las memiliki keterampilan untuk mengikuti WPS dan menghasilkan las-bebas cacat. Untuk proyek Sunrise, kami memelihara database digital sertifikasi tukang las, memastikan bahwa hanya personel berkualifikasi yang ditugaskan ke titik-titik penting, seperti sambungan balok derek-ke-kolom.
5. Variabel Kritis dan Perubahan “Penting”.
Perubahan dalam "Variabel Penting" (seperti peralihan dari SAW ke GMAW atau peningkatan ketebalan pelat di luar jangkauan PQR) memerlukan kualifikasi baru. Mengabaikan perubahan ini merupakan risiko besar dalam pekerjaan baja internasional, karena dapat membatalkan garansi struktural.
6. Daftar Periksa Audit Rekayasa untuk Dokumentasi Pengelasan
Apakah PQR mendukung tingkat material (misal, Q355B vs. ASTM A572 Gr.50)?
Apakah kisaran ketebalan di WPS didukung oleh PQR?
Apakah catatan WPQ cocok dengan posisi tertentu (1G, 2G, 3G, 4G)?
Apakah bahan habis pakai las (elektroda/kabel) dapat dilacak ke MTC?
Apakah "Masukan Panas" dihitung dan dipantau untuk-baja berkekuatan tinggi?
💡 Rekomendasi Aksi Strategis untuk Sunrise
1.Matriks Kualifikasi Konsolidasi: Memetakan semua PQR yang ada terhadap persyaratan AISC dan Eurocode untuk memberikan laporan "Kesiapan Kepatuhan" instan kepada klien selama tahap RFQ.
2.Kemampuan Penelusuran Kode QR-Digital: Tautkan setiap tanda-bagian las yang penting ke WPS tertentu dan ID tukang las melalui kode QR pada komponen, sehingga teknisi lokasi dapat memverifikasi kualitas-waktu nyata.
3.Visualisasi Peta Las: Untuk proyek seberat 500 ton, berikan "Peta Las" 3D yang menunjukkan lokasi NDT dan WPS yang sesuai, sehingga secara signifikan mengurangi siklus RFI selama persetujuan teknis.


